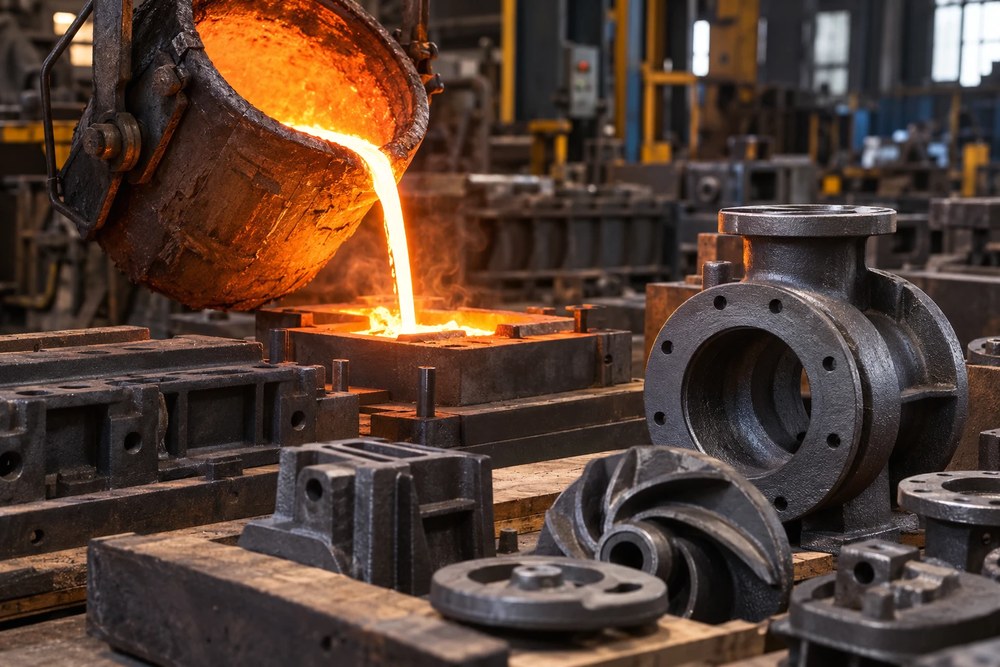
Чугунные детали применяются в машиностроении, ремонте промышленного оборудования, аграрной технике, энергетике и других отраслях, где важны износостойкость, жесткость и способность материала работать при значительных нагрузках. При этом получение качественной детали начинается не непосредственно с заливки металла, а с анализа конструкции и условий ее эксплуатации.
Промышленное изготовление чугунных изделий предполагает согласование нескольких технологических этапов: выбора состава сплава, разработки или адаптации оснастки, формовки, плавки, заливки, очистки отливки и контроля. Особое значение имеют требования чертежа, припуски на последующую обработку и предполагаемый режим эксплуатации детали.
Выбор чугуна под условия работы детали
Разные виды чугуна отличаются структурой и сочетанием механических и технологических свойств. Поэтому материал выбирают не только по названию сплава, но и с учетом нагрузки, характера износа, требований к жесткости, ударным воздействиям и возможности последующей обработки.
Какие свойства учитывают при проектировании
| Фактор | Что учитывается при выборе |
|---|---|
| Нагрузка | Статические, переменные и локальные нагрузки на деталь |
| Износ | Контактные поверхности, трение и абразивное воздействие |
| Геометрия | Толщина стенок, переходы сечений, отверстия и массивные участки |
| Механическая обработка | Обрабатываемость материала и требования к точности готовых поверхностей |
| Условия эксплуатации | Температура, рабочая среда и характер взаимодействия с сопряженными деталями |
Почему геометрия влияет на результат литья
Сложная конфигурация детали требует анализа заполнения формы, затвердевания металла и возможной усадки. Резкие изменения сечения, массивные зоны и неправильное расположение технологических элементов могут создавать условия для появления усадочных дефектов или внутренних напряжений. Поэтому конструкцию детали рассматривают одновременно с возможностями выбранного способа формовки.
Литейная форма и технологическая оснастка
По рабочему чертежу определяют положение детали в форме, поверхность разъема, необходимые стержни и технологические припуски. Для серийного производства конструкция оснастки может существенно отличаться от решения для единичного или ремонтного заказа, поскольку меняются требования к повторяемости и экономичности изготовления.
Что закладывается в конструкцию оснастки
- положение отливки относительно разъема формы;
- формообразующие элементы и стержни для внутренних полостей;
- литниковая система и элементы подвода металла;
- припуски на механическую обработку;
- технологические уклоны, необходимые для извлечения модели из формы;
- условия заполнения и питания отливки при затвердевании.
Зачем нужны припуски на механическую обработку
Литая поверхность не всегда может соответствовать окончательной геометрии детали. На обрабатываемых участках предусматривают припуск, который впоследствии удаляется на станке. Его величина определяется конкретной технологией и требованиями к поверхности, а не задается универсально для всех чугунных изделий. При недостаточном припуске невозможно гарантированно получить требуемую поверхность, а чрезмерный увеличивает объем последующей обработки.
Основные этапы получения чугунной отливки
Производственный процесс представляет собой последовательность операций, в которой параметры каждого предыдущего этапа влияют на следующий. Для деталей, изготавливаемых по существующему чертежу или образцу, особенно важно заранее определить полный маршрут производства.
От модели и формы до готовой отливки
- Анализ чертежа, требований к материалу и условиям эксплуатации.
- Разработка или подготовка модельной и стержневой оснастки.
- Изготовление формы и установка необходимых стержней.
- Подготовка шихтовых материалов и выплавка чугуна.
- Контроль параметров расплава перед заливкой.
- Заполнение формы и затвердевание металла.
- Выбивка, удаление литников и очистка отливки.
- Контроль геометрии и качества с последующей механической обработкой при необходимости.
Контроль начинается еще до механической обработки
После выбивки отливку проверяют на наличие видимых дефектов, соответствие геометрии и правильность формирования отдельных элементов. В зависимости от назначения детали могут применяться дополнительные методы контроля. Для ответственных изделий проверка должна соответствовать требованиям конструкторской документации и согласованной технологии производства.
| Этап | Основная задача контроля |
|---|---|
| Подготовка материала | Контроль состава и соответствия применяемого материала установленным требованиям |
| Формовка | Проверка качества формы, стержней и правильности сборки |
| Заливка | Соблюдение технологических параметров процесса |
| После выбивки | Выявление внешних дефектов и проверка геометрии |
| Механическая обработка | Получение заданных размеров, посадок и качества поверхностей |
Отливка как заготовка для точной детали
Во многих промышленных задачах чугунная отливка является заготовкой, которую затем обрабатывают на металлорежущем оборудовании. Такой подход позволяет сформировать основную геометрию детали литьем, а ответственные поверхности — получить механической обработкой.
Работа по чертежу и образцу детали
Для производства важны не только габаритные размеры. Чертеж определяет расположение отверстий, посадочные поверхности, взаимное положение элементов, допуски и другие требования. Если изготавливается замена изношенной детали, дополнительно анализируют сопряжение с существующими узлами и фактическое состояние оборудования.
Что важно согласовать до запуска производства
- чертеж или технические требования к детали;
- марку и требуемые свойства чугуна;
- обрабатываемые поверхности и их размеры;
- допуски и посадки ответственных элементов;
- требования к контролю готовой детали;
- необходимость изготовления новой или восстановления существующей оснастки.
Такой подход особенно актуален для ремонтного производства, где оригинальная деталь может быть снята с эксплуатации, а ее замена должна соответствовать уже существующему механизму. Чем точнее исходные данные переданы производству, тем меньше риск корректировок на последующих этапах.